Artykuł sponsorowany
Jak profil fali decyduje o nadruku, bigowaniu i stabilności pudełka
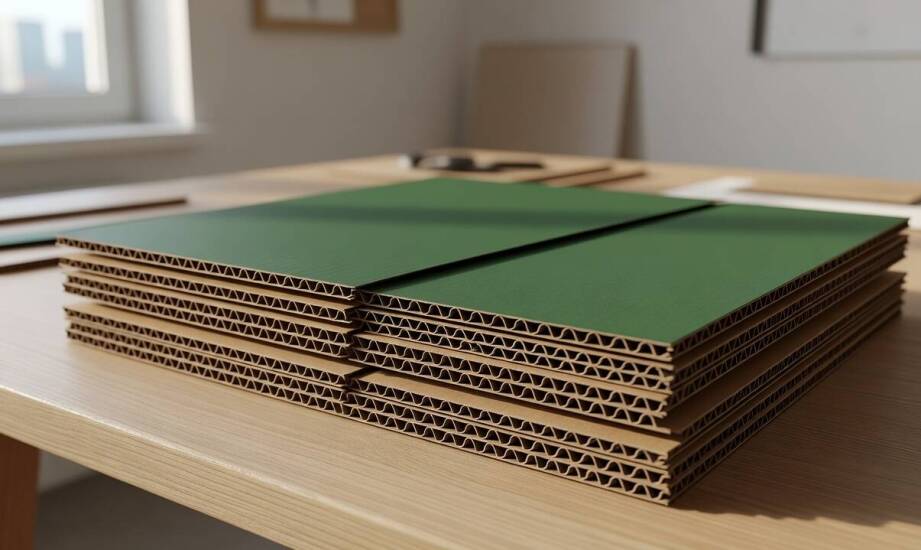
W produkcji opakowań z tektury falistej identyczny projekt graficzny i takie same wymiary pudełka mogą zachowywać się zupełnie inaczej po zmianie profilu fali oraz surowca. Nagle powierzchnia staje się mniej równa, farba gorzej przylega, a krawędzie pękają podczas składania, chociaż zachowano identyczne parametry maszynowe. Zmiana wewnętrznej struktury materiału wymusza inne podejście do całego procesu technologicznego. Zrozumienie parametrów poszczególnych rodzajów tektury pozwala uniknąć błędów projektowych na etapie druku i wycinania. Projektanci często skupiają się wyłącznie na rozkładzie kolorów i typografii. Zapominają przy tym, że ostateczny wygląd wizualny zależy w dużej mierze od fizycznych właściwości użytego podłoża.
Przeczytaj również: Kremacja a różne wyznania - jakie są zasady w poszczególnych religiach?
Parametry profili falistych a sztywność surowca
Fala E o wysokości około 1,5 milimetra tworzy materiał o grubości bliskiej 1,8 milimetra. Jej niezwykle drobna struktura zapewnia płaską powierzchnię, która sprzyja wysokiej jakości nadrukowi i dokładnemu odwzorowaniu najmniejszych detali. Rozwiązanie to świetnie sprawdza się w przypadku mniejszych gabarytów, gdzie estetyka wykończenia odgrywa główną rolę. Fala B osiąga wysokość od 2,5 do 3 milimetrów, co po dodaniu okładzin daje tekturę o grubości około 3 milimetrów. Stanowi ona uniwersalny kompromis, który łączy zadowalającą sztywność z dobrą jakością nałożonej farby.
Przeczytaj również: Ozdobne skrzynki balkonowe - kreatywne pomysły na ich wykorzystanie
Fala C charakteryzuje się wysokością rzędu 3,5 do 4 milimetrów, osiągając finalną grubość od 4 do 5 milimetrów. Ten rodzaj materiału cechuje się znacznie większą odpornością na pionowe zgniatanie, jednak jego powierzchnia wykazuje zauważalne pofalowanie. Ostatnim powszechnym standardem jest wielowarstwowa fala BC, która osiąga grubość nawet do 7 milimetrów. Masywna budowa zapewnia najwyższą możliwą wytrzymałość mechaniczną podczas transportu ciężkich towarów, lecz drastycznie obniża walory wizualne ewentualnego zadruku.
Przeczytaj również: Kluczowe aspekty dotyczące specjalistycznych pomiarów inżynieryjnych
Właściwości nośne zależą nie tylko od samej grubości papieru, ale również od kierunku fali względem krawędzi układanej paczki. Pionowe ukierunkowanie prążków pozwala lepiej przenosić ogromny ciężar ułożonych na sobie palet w wysokich magazynach logistycznych.
Wpływ wariantu fali na bigowanie i wyrazistość druku
Bigowanie grubych arkuszy, takich jak tektura BC, wymaga zastosowania innej siły docisku i precyzyjniejszego ustawienia matryc niż przy pracy z falą E. Zwarta struktura wewnętrzna stawia naturalny opór narzędziom introligatorskim. Zastosowanie zbyt dużej siły prasy zwiększa ryzyko pęknięć zewnętrznej warstwy papieru podczas maszynowego składania bryły. Problem ten występuje najczęściej przy projektach z ostrymi kątami zagięć lub przy zastosowaniu cienkich papierów pokryciowych.
Oprócz zaginania krawędzi ogromne znaczenie ma sam proces sztancowania, czyli wycinania ostatecznego kształtu z arkusza. Wykrojniki pracujące z grubą falą szybciej tępią noże tnące, a guma wypychająca odpady wymaga częstszej wymiany z powodu zwiększonych oporów obróbki.
Nanoszenie drobnego tekstu, jednolitych apli barwnych oraz umieszczanie wyraźnych elementów znakujących wymaga wykorzystania gładkiego podłoża fali E lub B. Zastosowanie fali C sprawia, że niewielkie detale ulegają rozmyciu lub całkowitemu zniekształceniu na naturalnych nierównościach tektury. Krótkoseryjne partie pudełek produktowych korzystają w związku z tym z cienkich fal. W ten sposób dobrze zorganizowana Produkcja opakowań tekturowych osiąga zamierzony efekt wizualny bez strat na czytelności tekstów informacyjnych.
Znaczenie materiału dla ostatecznego kształtu opakowania
Proces trwałego łączenia krawędzi w dużej mierze zależy od właściwości wybranego wariantu tektury. Grube fale BC potrzebują innych parametrów nanoszenia kleju oraz dłuższego czasu docisku w automatach, aby uniknąć puszczania spoin pod wpływem napięć. Cieńsze profile wykazują mniejszą sprężystość przy wyginaniu na taśmie produkcyjnej. Brak silnego oporu materiału sprawia, że zachowują one znacznie mniejsze odchyłki wymiarowe po ostatecznym złożeniu poszczególnych elementów.
Na spójność przestrzennej konstrukcji wpływa także wilgotność powietrza panująca w hali przetwórczej oraz na magazynie. Grubszy surowiec potrafi zaabsorbować więcej wilgoci z otoczenia, co może nieznacznie zmieniać jego wymiary na etapie utrwalania spoin.
Stabilność docelowej formy bezpośrednio determinuje sprawny przebieg automatycznego pakowania towaru. Produkcją i realizacją tego typu form, w tym estetycznych kartonów z logo, zajmuje się Edytor Studio Drukarnia. Zakład dysponuje nowoczesnym parkiem maszynowym, co pozwala precyzyjnie przetwarzać różnorodne surowce introligatorskie. Dobór idealnego wariantu fali zawsze wymaga przeanalizowania warunków transportowych oraz zamysłu grafika. Uwzględnienie tych technicznych aspektów jeszcze przed startem maszyn sprzyja powtarzalnej jakości produktu w warunkach seryjnych.
Kategorie artykułów
Polecane artykuły

W jaki sposób można wnioskować o podwyższenie alimentów?
Alimenty odgrywają kluczową rolę w prawie rodzinnym, zapewniając wsparcie finansowe dla dzieci po rozpadzie związku rodziców. Sąd ustala wysokość świadczeń, które mogą być zmieniane w miarę potrzeb. Warto znać podstawowe przesłanki do rozpatrzenia wniosku o podwyższenie oraz znaczenie tych świadczeń

Jak przebudowa linii pakujących wpływa na elastyczność produkcji?
Wprowadzenie nowoczesnych maszyn pakujących do linii produkcyjnych znacząco zwiększa elastyczność procesów. Urządzenia takie jak etykieciarki czy kartoniarki umożliwiają szybkie dostosowanie się do różnych typów produktów oraz zmieniających się wymagań klientów. Integracja tych maszyn wpływa na cały